

Damlama bandı üretiminde verimlilik artık sadece "makineyi çalıştırmak" ile ilgili değil. 2026'da karlılık şu şekilde belirleniyor:Hassas-Hız Entegrasyonu. Buna göreSINOAH'ınEn son üretim verileri, standart hatlardan yeni hatlara yükseltmeAI-350 m/dak'lık hatları izledimalzeme israfını azaltabilir22%ve yıllık yatırım getirisini şu kadar artırın:35%.
Bu kılavuz,En önemli 5 teknik alankontrol etmeniz gerekir:
⒈ Üretim Hızı (m/dak) ve Etkileyen Faktörler
⒉ Çap ve Et Kalınlığı Aralığı Özellikleri
⒊ Damlatıcı Aralığı ve Delme Sıklığı
⒋ Güç Tüketimi ve Enerji{0}}Tasarrufu Teknolojileri
⒌ Ekipman Otomasyonu Düzeyi (PLC Kontrol, Servo Sistemler, vb.)
Ⅰ. Üretim Hızı Gerçekte Nasıl Çalışır?
Üretim hızı şu şekilde ölçülür:dakikada metre (m/dak). Çoğu alıcı öncelikle bu sayıya odaklanır çünkü bu, ne kadar üretebileceğinizi ve ne kadar para kazanacağınızı doğrudan etkiler.
Ama işin püf noktası şu:maksimum hızreklamı sizi yanıltabilir. Aradaki farkı anlamalısınızen yüksek hızmükemmel koşullar altında vesabit hızKalite sorunu yaşamadan saatlerce bakım yapabilirsiniz.
⒈ Üretim Hızı Aslında Ne Demektir?
Ana ölçü metredirdakika başına (m/dak). Bu size kaç metre olduğunu gösterir.bitmiş, yüksek-kaliteli banthattınız bir dakika içinde-durmaksızın üretim yapar.
Arasında ayrım yapmalısınızmaksimum teorik hızVeistikrarlı üretim hızı.İlk sayı genellikle sürdürülemeyecek ideal koşulları kullanan pazarlama ekiplerinden gelir. İkinci sayı, belirli bant türleri için gerçekçi, tekrarlanabilir hızı yansıtır. Bu ikinci sayı, işletmeniz için gerçekten önemli olan şeydir.
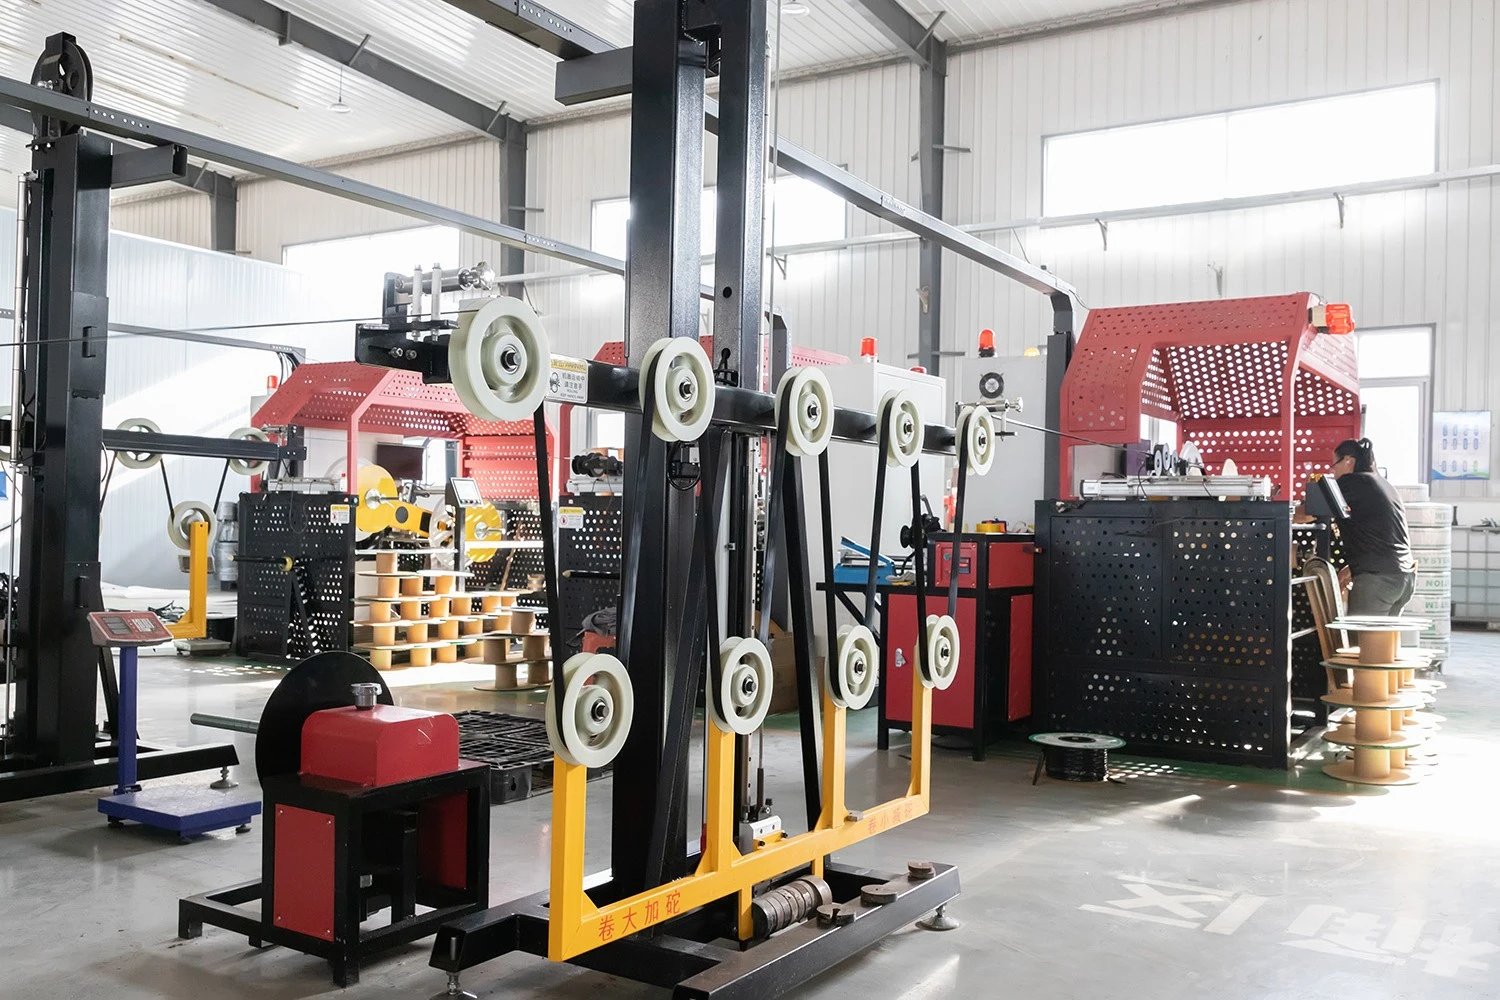
⒉ Hızınızı Neler Etkiler?
Hattınızın sabit hızı birden fazla parçanın birlikte çalışmasına bağlıdır. En yavaş bileşen her zaman genel hızınızı sınırlar.
• Hammadde Karışımı:Polietilen (PE) veya PE/EVA karışımınızErime Akış İndeksi (MFI)çok önemlidir. Daha yüksek MFI malzemeleri daha kolay akar ancak daha fazla soğutmaya ihtiyaç duyar. Karışımın iyi çalışması gerekiyoryüksek-hızlı ekstrüzyonve hızlı katılaşma.
• Ekstruder Gücü:Ekstruderin vida tasarımı ve motor gücü, maksimum çıkışınısaatte kilogram (kg/saat). Bu çıktı, hedef hızınız ve bant kalınlığınız için yeterli miktarda erimiş plastik sağlamalıdır.
• Soğutma Sistemi:Bu genellikleana darboğaz. Vakum kalibrasyonu ve soğutma tanklarının uzunluğu artı su akış hızı ve sıcaklığı, ekstrüde bandın ne kadar hızlı soğuduğunu ve sertleştiğini belirler.Zayıf soğutmayüksek hızlarda bandın bükülmesine neden olur.
• Damlatıcı Ekleme:Damlatıcı ayırma ve yerleştirme ünitesinin fiziksel sınırları vardır. ihtiyacın varyüksek-hızlı santrifüj ayırıcıve tam olarak zamanlanmışpnömatik yerleştiricidamlatıcıları doğru şekilde beslemek için200 m/dak'nın üzerinde.
• Çekme Sistemi:Çekme ünitesi, ince bandı sıkıştırmadan veya bükmeden sabit, güçlü bir çekme işlemi sağlamalıdır. Aikili-tırtıl sistemiileservo motor kontrolüsabit gerginlik ve hızı korur.
• Sarma Sistemi:Sarıcı, tam hat hızında düzgün, düzgün rulolar oluşturmalıdır. ihtiyacın vartam otomatik, çift-istasyonlu taret sarıcıhassas gerilim kontrolü ve yüksek-hızlı sürekli üretim için hızlı, sorunsuz geçiş.
Tipik sabit hızlar ürüne göre değişir. Yaygınince-duvar bantları (6-8 milyon)modern hatlarda 150-250 m/dk hızla koşuyor.Daha ağır-duvar bantları (15-25 milyon)artan malzeme hacmi ve soğutma ihtiyaçları nedeniyle genellikle 80-150 m/dak hızla daha yavaş çalışır.
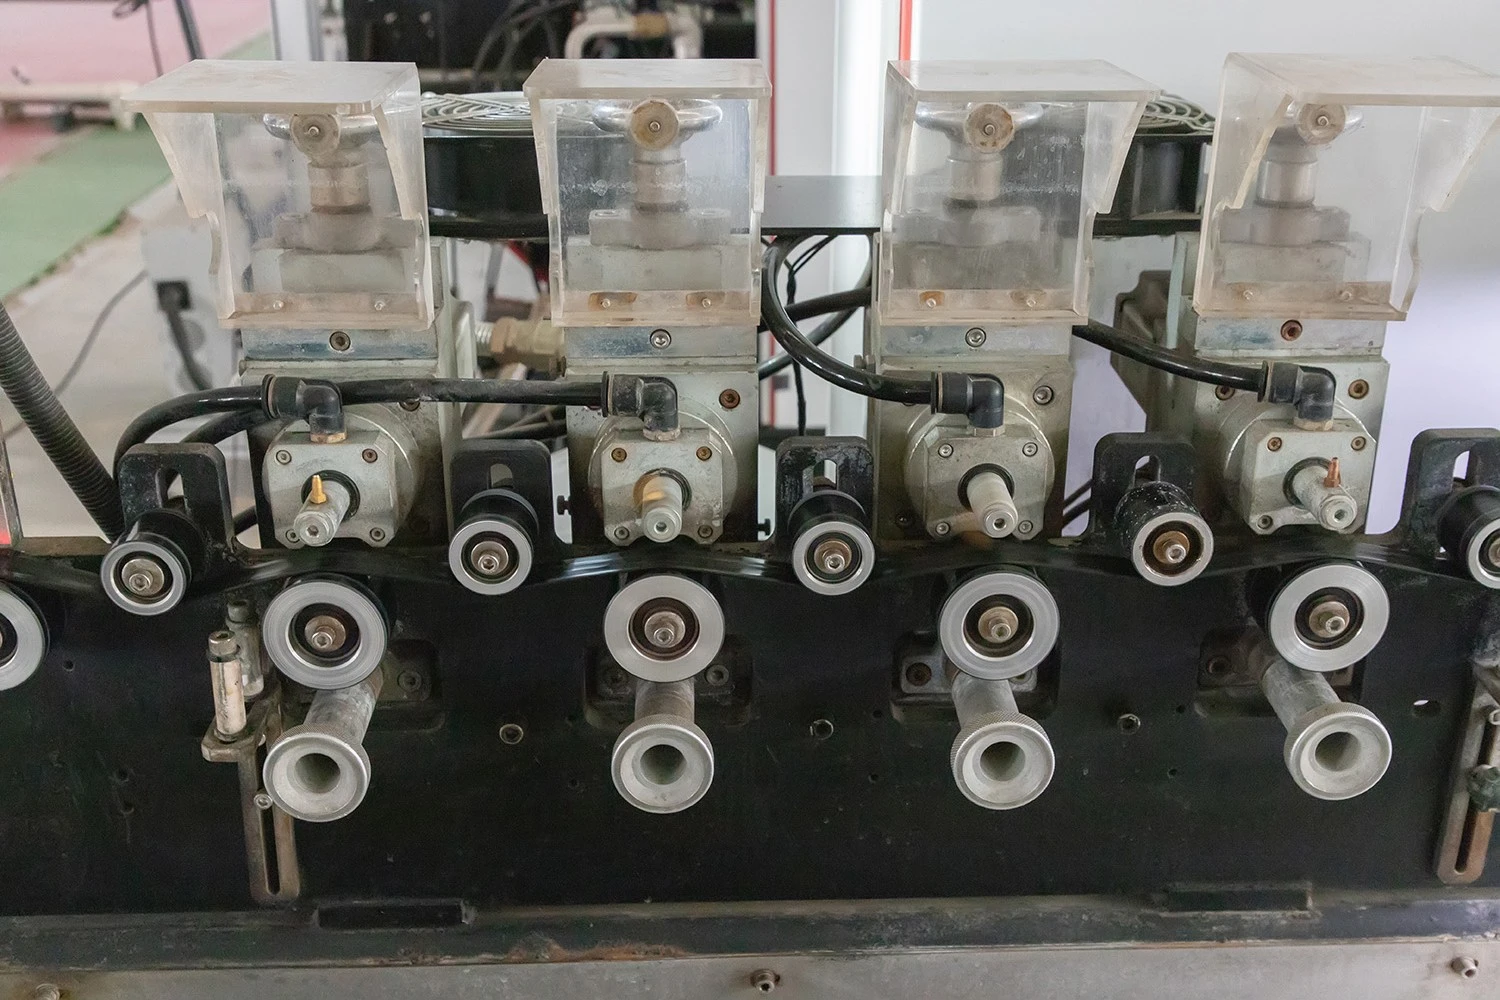
Ⅱ. Ürün Özellikleri Açıklaması
Noata damlama bandı üretim hatlarıolağanüstü bir esneklik sunarmodüler tasarım. Belirli bileşenlerin basitçe değiştirilmesiyle, tek bir sistem çeşitli şekillerde damlama bantları ve borular üretebilirçaplar ve duvar kalınlıkları. Bu,-sıralı mahsullerden meyve bahçelerine kadar-çeşitli pazar taleplerini karşılamanıza olanak tanır ve gereksiz ekipman yatırımına gerek kalmadan hızlı üretim ve gelir artışı sağlar.
Damlama bandı imalatında hassasiyetkritik. Spesifikasyonlardaki sapmalar yalnızca malzeme israfına yol açmakla kalmaz, aynı zamanda saha performansını da tehlikeye atarak sızıntılara ve eşit olmayan su dağıtımına neden olur. Bağlı kalmakISO 9261:2004SINOAH'ın hatları, standartlarınDeğişim Katsayısı (CV)damlatıcı akışının aşağıda kalması için3%. SeçerekSINOAH Çin'den damlama bandı satın alıyorüstün dayanıklılık ve hassas su dağıtımı sağlayarak hem mahsul veriminizi hem de yatırımınızı korursunuz.
⒈ Ortak Boru Boyutları
En popüler pazar çapları16mm ve 20mm. Ayrıca göreceksiniz12mm ve 22mmözel kullanımlar için. Kaliteli bir üretim hattı bu boyutlar arasında geçiş yapmalıdırverimli bir şekilde. Bu genellikle ekstruder kalıp kafasının, vakum kalibrasyon manşonlarının ve çekme ve sarıcıdaki bazı kılavuzların değiştirilmesi anlamına gelir.
|
Çap
|
Tipik Kullanım
|
|
12 mm |
Küçük sebze tarlaları, seralar
|
| 16 mm |
Sıra bitkileri (mısır, sebzeler), tarla bitkileri
|
| 20mm |
Meyve bahçeleri, üzüm bağları, daha uzun koşular
|
| 22 mm | Ana hatlar, ağır-iş uygulamaları |
⒉ Et Kalınlığı (mil/mm)
Duvar kalınlığı bandın dayanıklılığını, ömrünü ve maliyetini belirler. "Mil" (bir-inçin binde biri) veya milimetre cinsinden ölçülür. (1 mil ≈ 0,0254 mm).
• İnce-Duvar (4-8 mil / 0,1 mm-0,2 mm):Tek-sezonluk mahsuller için kullanılır. Düşük maliyet ana faydadır.
• Orta-Duvar (10-15 mil / 0,25 mm-0,38 mm):Ilıman koşullarda çok-mevsimlik kullanıma uygundur.
• Heavy-Wall (>15 mil / >0,38 mm):Meyve bahçeleri gibi mekanik dayanıklılığın önemli olduğu kalıcı veya yarı{0}}kalıcı kurulumlar için üretilmiştir.
Çevre çevresinde ve tüm bant uzunluğu boyunca eşit duvar kalınlığı elde etmek, hassas bir kalıp kafası ve stabil ekstruder çıkışı gerektirir.


⒊ Sıkı Toleranslar Neden Önemlidir
Hoşgörühedef boyutlardan izin verilen sapma anlamına gelir. İçin16mm çaplı banttipik tolerans şu şekilde olabilir:±0,1 mm. İçin0,2 mm (8 mil) duvar kalınlığıhoşgörü olabilir±0,01 mm. Zayıf tolerans kontrolü nedenleritutarsız iç basınç ve montaj sorunları, saha sızıntılarına yol açar.
Modern hatlarda sıkı toleranslar için gelişmiş kontrol sistemleri kullanılır. Gravimetrik dozaj sistemleri, ekstrudere giren hammadde ağırlığını hassas bir şekilde kontrol eder. Aşağı yöndeki ultrasonik tarayıcılar, duvar kalınlığını gerçek-zamanlı olarak ölçer ve otomatik ayarlamalar için geri bildirim sağlar.
Ⅲ. Hassas Mühendislik Detayları
KesinDamlatıcı aralığı ve delmeüniform mahsul sulaması için kritik öneme sahiptir. Üst düzey üretim ekipmanları, hızı en üst düzeye çıkarmak, israfı en aza indirmek ve kusursuz saha performansı sağlamak için mekanik ve elektronik hassasiyeti kullanır.
⒈ Damlatıcı Ayırma ve Ekleme
Süreç d ile başlarripper sıralama ve yerleştirme sistemi. Bu ünite dakikada binlerce damlatıcıyı yönlendirir ve bunları erimiş bandın içine tam olarak doğru aralıklarla yerleştirir.
Yüksek-hızsantrifüjlü veya titreşimli çanak ayırıcıdamlatıcıları doğru şekilde yönlendirir. Damlatıcılar ayırıcıdan yüksek-hızlı bir kanala beslenir ve basınçlı havayla ekstrüderin çaprazkafalı kalıbına doğru itilir, burada erimiş plastik onları kapsüller.
Tüm süreç mükemmel bir şekilde senkronize edilmelidirekstruder ve taşıma-hızını düşürün. Tek bir kaçırılmış veya yanlış hizalanmış damlatıcı, birkaç metrelik damlamayla sonuçlanabilir.hurda ürün.

⒉ Delme Sistemi
Bant oluşup soğuduktan sonra, gömülü damlatıcıların her birinin çıkışına bir delik açılmalıdır. Delme frekansı doğrudan bağlantılara bağlanırHat hızı ve damlatıcı aralığı. Fabrikada yanlış hizalanmış zımbalar veya sıkışan damlatıcı ayırıcılar,büyük kesinti. Görsel denetime sahip gelişmiş sistemler bunu büyük ölçüde azaltır.
• Mekanik Delme:Geleneksel sistemler, bant içindeki damlatıcıları algılayan mekanik tetikleyiciler kullanır. Daha düşük hızlarda çalışırken hassasiyetten yoksun olabilirler ve yüksek hızlarda yıpranabilirler, bu da-merkezin kaçırılmasına veya merkezin dışına çıkmasına neden olabilir.
• Vizyon-Yönlendirmeli Delme:Son{0}}-son-teknolojik sistemler, damlatıcının su çıkışının tam yerini görsel olarak tanımlayan yüksek-hızlı kameralar kullanır. Bu veriler, son derece hassas bir şekilde etkinleştirilen, yüksek-hızlı servo-tahrikli bir delgiye beslenir. Bu teknoloji, hafif bant konumu değişikliklerinde bile her seferinde mükemmel vuruşları garanti eder ve hatlarda çalışan hatlar için gereklidir.350 m/dak'nın üzerinde.
⒊ Çiftlik Sonuçlarına Etkisi
Üretim hattında yerleşik olan hassasiyet, son-kullanıcının deneyimini doğrudan etkiler.çiftlik performansı. Doğru damlatıcı aralığı ve mükemmel şekilde ortalanmış delikler,düzgün su dağıtımıher sıra boyunca. Bu, kuru noktaları ve aşırı-sulanan alanları ortadan kaldırarakdaha tutarlı mahsul büyümesi, daha yüksek verim ve daha verimli su kullanımı.
Ⅳ. Güç Tüketimi Analizi
Satın alma fiyatı önemli olsa da,uzun-vadeli işletme maliyetleriDamla sulama bandı üretim ekipmanlarının güç tüketimi hakimdir.Enerji verimliliğiisteğe bağlı değildir-karlılık açısından şarttır.Tam bir hat çalışıyor150 m/dakkullanabilir80-120 kWh. Enerji-verimli tasarım bunu %15-25 oranında azaltarak önemli miktarda yıllık tasarruf sağlayabilir.
Ana Uzman Kullanıcılar
Toplam güç yükü, üretim hattındaki birkaç önemli sistemi birleştirir.
• Ana Ekstruder Motoru:En büyük tek kullanıcı. Modern hatlar standart AC motorlardan alternatif akıma geçiyoryüksek-verimli sabit mıknatıslı senkron motorlar, hangi teklif%10-15 enerji tasarrufuaynı yük altında.
• Varil Isıtıcıları:Geleneksel dirençli bant ısıtıcıları çevredeki havaya önemli miktarda enerji kaybeder. Şuna yükseltiliyor:yalıtımlı seramik ısıtıcılar veya indüksiyon ısıtıcılarısıtma enerjisi kullanımını azaltabilir30-50%. İndüksiyonlu ısıtıcılar ayrıca daha hızlı-ısınma süreleri sağlar.
• Vakum ve Su Pompaları:Kalibrasyon ve soğutma tanklarına yönelik bu pompalar genellikle büyük boyutludur ve sürekli olarak %100 kapasiteyle çalışır.Değişken Frekanslı Sürücüler (VFD'ler)Pompa hızının gerçek soğutma talebini karşılayacak şekilde ayarlanmasına izin vererek enerji israfını önleyin.
• Servo Motorlar:Taşıma, delme ve sarma-işlemlerine yönelik servo motorlar güç kullanırken, bunların yüksek verimliliği ve hassasiyetimalzeme israfını ve arıza süresini önemli ölçüde azaltın. Bu hurda azaltımı, çoğunlukla doğrudan enerji kullanımından daha ağır basan önemli dolaylı tasarruflar yaratır.
• Soğutucular/Soğutma Kuleleri:Bu yardımcı üniteler, soğutma tanklarına soğutulmuş su sağlar ancak çoğu zaman göz ardı edilir.Yüksek-verimli bir soğutucutüm tesis için önemli bir enerji tasarrufu kaynağı olabilir.

Ⅴ. Kontrol Sistemi
Damla sulama bandı üretim ekipmanındaki otomasyon düzeyi, temel makineleri-yüksek performanslı üretim sistemlerinden ayırır. Bir kontrol sistemi etrafında inşa edilen kontrol sistemiPLC'lerve tarafından desteklenmektedirservo motorlar, tüm hattın beyni ve sinir sistemidir. Daha yüksek otomasyon anlamına gelirgelişmiş hassasiyet, tutarlı kalite, azaltılmış işçilik maliyetleri ve güçlü veri yönetimi özellikleri.
⒈ PLC Vakfı
Programlanabilir Lojik Denetleyici (PLC), her bileşeni senkronize eden merkezi bilgisayardır. Ekstruder çıkışını, çekme-hızını, damlatıcı yerleştirme oranını, delme sıklığını ve sarıcı gerilimini koordine eder.
Operatörler, genellikle büyük bir dokunmatik ekran paneli olan İnsan-Makine Arayüzü (HMI) aracılığıyla PLC ile etkileşime girer. İyi-tasarlanmış bir HMI, tüm hat parametreleri üzerinde sezgisel kontrol, gerçek-zamanlı süreç izleme ve sorun giderme için bir alarm sistemi sağlar.
⒉ Servo Motor Hassasiyeti
Bir servo motorhareketi hassas bir şekilde kontrol etmek için konum geri bildirimini kullanan kapalı-döngü bir motordur. Bu, standart açık-döngü motorlara göre önemli ölçüde iyileştirme sağlar ve yüksek-hızlı, yüksek-hassas uygulamalar için kritik öneme sahiptir.
• Servo Taşıma-kapalı:Tutarlı duvar kalınlığını korumak için gerekli olan kesinlikle istikrarlı çekme hızı sağlar. Değişiklikleri ortadan kaldırmak için gerçek-zamanlı olarak mikro-ayarlamalar yapar.
• Servo Delme:Bu şunları sağlar:görüş-yönlendirmeli delme sistemiAşırı hızlarda eşsiz doğruluk elde etmek için.
• Servo Sarıcı:Hassas, kapalı{0}}döngülü gerilim kontrolü sağlar. Bu, bandın uzamasını veya gevşemesini önleyerekmükemmel bir şekilde tekdüze, son-kullanıcıların kolaylıkla kullanabileceği yüksek-kaliteli rulolar.
Yüksek otomasyonun faydaları açıktır: önemli ölçüde iyileştirilmiştirtutarlılık ve kalite, daha düşük hurda oranları, daha düşük iş gücü gereksinimleri(çoğunlukla bir operatör son derece otomatikleştirilmiş bir hattı yönetebilir) ve modern üretim girişimleri için üretim verilerini takip etme yeteneği.
Ⅵ. Doğru Yatırımı Yapmak
Damla sulama bandı üretim ekipmanlarını seçmek işinizi yıllarca etkiler. "En iyi" makine yalnızca en hızlı veya en ucuz olan değildir. Bu onuntemel teknik parametreler-hız, spesifikasyon aralığı, hassasiyet, enerji verimliliği ve otomasyon-pazar ihtiyaçlarınızı, üretim hedeflerinizi ve-uzun vadeli işletme bütçenizi mükemmel şekilde eşleştirin.
Bu kılavuzu kullanarak doğru soruları sorma, teknolojiyi eleştirel bir şekilde değerlendirme ve üretim hattını seçme konusunda bilgi sahibi olursunuz.yüksek-kaliteli damla sulama bandı üretimi için güvenilir, kârlı bir varlık.